
 智联海
小批量机器人焊接怎么选?从试焊到换型验收
多品种、小批量金属结构件是否值得采用机器人焊接?关键不仅是机器人能否移动焊枪,还要看工装定位、焊接工艺、换型时间和质量检验。Universal Robots 在DWD Group 应用案例中介绍了波兰一家建筑相关产品制造企业引入协作机器人焊接系统的过程。下文结合厂商案例和通用验收要点展开,项目效果不应直接套用于其他工厂。本文发布时间:2026-10-30 23:06:17 -04:00 (America/New_York)。
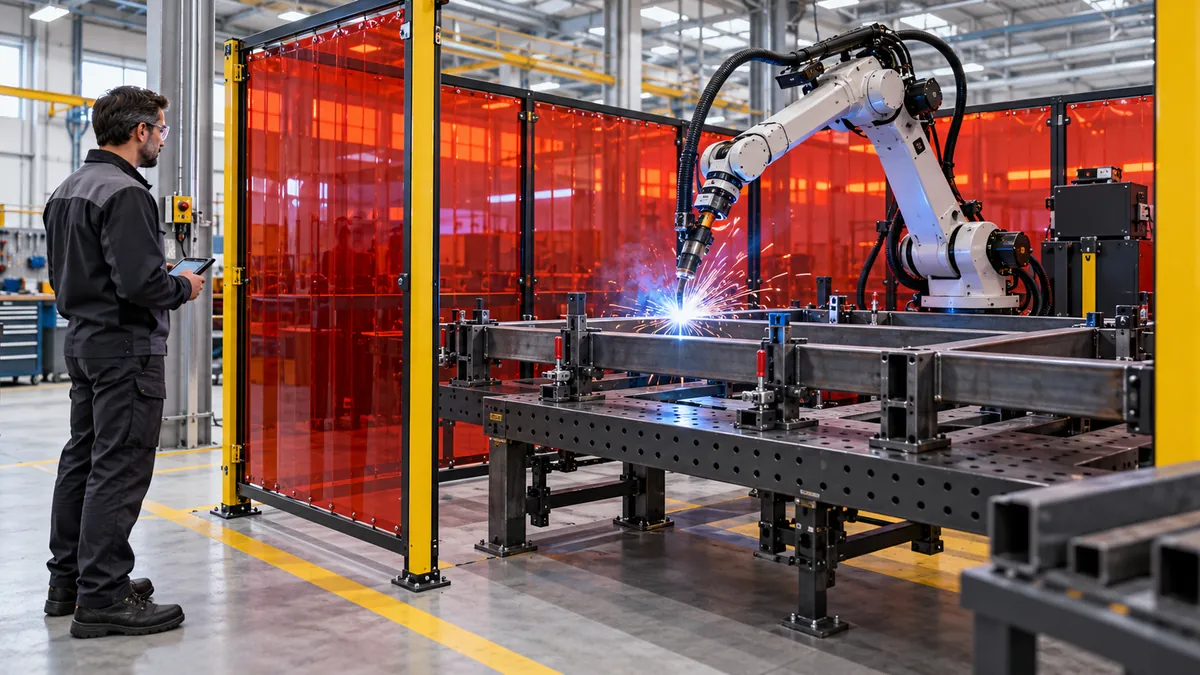
案例中的需求与方案
案例介绍,DWD Group 为道路桥梁、工业及民用建筑供应不同金属产品,面临焊接任务交期紧、熟练焊工难以招聘等问题。企业使用 UR10e 协作机器人配合 RO-Buddy 方案,将原有手工 TIG 焊接的一部分工作转向机器人 MIG 焊接。不同焊接方法对应不同工艺条件,是否适用于其他零件,需要工艺评定和试焊确认。
对项目制生产而言,零件批量、焊缝位置、材料和夹持方式可能频繁变化。设备集成方不仅要提供机械臂,还需考虑焊机、焊枪、送丝、工装、程序示教与排烟防护。设备构成和每项费用应在技术协议中列清。
试焊与换型应记录什么
采购前应提供代表性零件图纸,标出材料、板厚、接头形式、焊缝长度、允许变形和质量要求。试焊时记录装夹、示教、焊接、冷却和检验时间,同时观察焊枪可达性、线缆干涉与焊接过程的稳定性。涉及承载结构或受监管用途时,焊接工艺和检验要求应由具备资质的人员按适用规范确认。
多品种生产需要一套清楚的程序和夹具编号:工件定位基准、焊枪角度、参数版本以及首件确认责任都应可追溯。若零件存在尺寸偏差或装配间隙,应确认系统如何适应、何时需要人工复核,而不是只看理想样件的动作速度。
安全和交付比演示速度更重要
焊接过程存在弧光、烟尘、热表面、火花及设备运动风险。应根据工作站布局和现场风险评估配置围护、遮光、排烟、消防和急停等措施,协作机器人不能自动消除这些风险。维护人员还需要能够安全接近焊枪、送丝机构和工装,日常清理与耗材更换责任也应明确。
如果由不同供应商分别提供机器人和焊接电源,还应指定系统集成责任人,明确接口兼容、故障排查及售后边界。建议在验收协议中约定合格焊缝标准、样品批次、生产节拍的测量方式、培训和维修响应。试运行结果受工件、班次、人员和原有工艺影响,厂商案例不能保证相同回报。读者可在企业目录查询公开资料,或联系智联海说明焊接需求。