
 智联海
储能电池产线引入机器人:装配与检测怎么验收
储能电池生产线的自动化项目,需要同时处理模组装配、搬运、检测和安全管理。ABB 在与 JOT Automation 合作的客户案例中介绍了电池储能系统制造方案。案例数据由参与方提供,采购其他产线时不能直接套用,应根据产品和测试口径重新验证。本文发布时间:2026-10-30 23:18:57 -04:00 (America/New_York)。
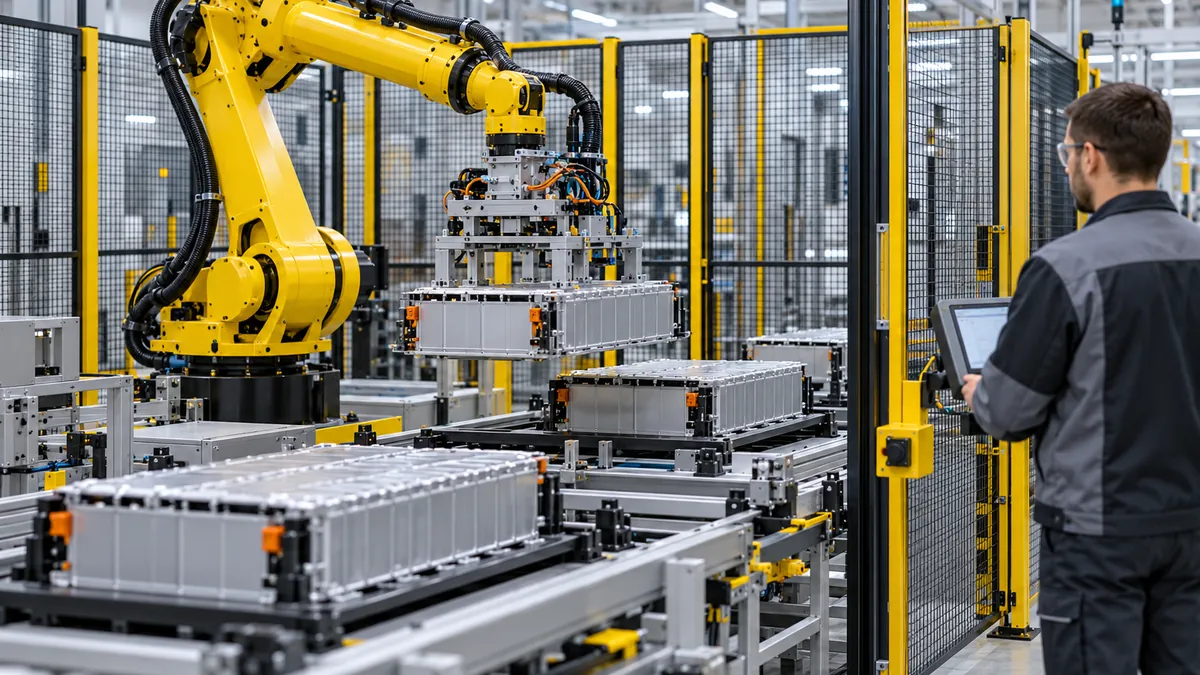
机器人只是生产系统的一部分
公开案例称,系统集成商 JOT Automation 在电池包组装与模组测试线上采用 ABB IRB 4600 六轴机器人。项目目标包括提高产出并为生产变化保留灵活性。案例所述产能提升属于特定生产线和统计条件下的企业表述;如果基准产线、工序范围、班次或产品配置不同,数字就不能直接比较。
储能产品自动化除了机器人,还涉及夹具、装配定位、测试设备、控制系统、追溯与上料下料。采购方应先梳理每个工位的输入输出,列清部件尺寸、重量、接口方向及允许受力,再确定哪些操作适合自动化。
验收关注节拍、良率和可追溯性
建议根据代表性的产品型号设计测试样本,分别记录上料、定位、装配、检测和转运时间,区分设备动作节拍与整线持续产出。对于换型生产,还应测量治具更换、参数切换、首件确认和产线恢复时间,并记录不同班次、异常停机下的实际表现。
电池模组序列号、测试结果、装配参数和异常处理记录应与实际产品关联。信息系统接口、数据保存范围、权限和版本更新责任需要在设计阶段确定。检测不合格的模组如何隔离、复检或返修,也应有明确流程,避免在生产现场临时决定。
安全与系统交付如何约定
电池相关工艺可能涉及电气、机械、热和消防风险,应由具备相应专业能力的团队按设备状态、工艺和当地要求开展评估。夹具必须适配工件重量与受力要求,维护、急停、异常断电和设备复位流程需要在现场验证。作业人员应接受适合其职责的培训。
对于未来增加的新型号,还应核对治具和软件接口能否扩展,以及升级和重新验证需要的成本。实际试运行还应覆盖测试设备故障、上游断料和换班交接,防止短时间的理想结果掩盖生产过程中的停机。合同应拆分机器人、夹具、检测设备、系统集成、软件对接、备件和售后服务,明确性能测试方法和责任界面。实际投资回报受产量、产品变化、良率与维护成本影响,应基于现场数据测算。可查看企业目录或联系智联海交流制造自动化需求。