
 智联海
机器人拧紧如何识别浮锁:扭矩到达还要核对坐底
发布时间:2026-11-02 21:12:04 -05:00 (America/New_York)。资料核验日:2026-11-02。本文是基于厂家公开资料的技术解读,非今日新品报道;下列试验安排与采购判断为编辑建议,应由具备相应资质的集成、工艺及安全人员结合现场确认。
先把工具功能与连接质量分开
OnRobot官方入门资料介绍了扭矩控制及取钉、螺钉长度和旋入异常检测功能。采购时可把这些能力列为询证项目,但不能直接把工具报告的完成信号理解成产品连接已经合格。螺钉如果斜入、被异物顶住或在孔口卡死,也可能提前出现较大的反作用。本文讨论的是既有工具的工艺验证,不是厂商新发布消息。
先给每种连接建立唯一工艺编号,关联螺钉规格、批次、被连接材料、底孔状态、垫片和目标压紧要求。塑料自攻孔与金属螺纹孔应分别试验,不能共用一份结果。若产品要求夹紧力,还应由产品工程师规定验证方法,不能只靠电批的扭矩数值推算。
用异常样本检查四段过程
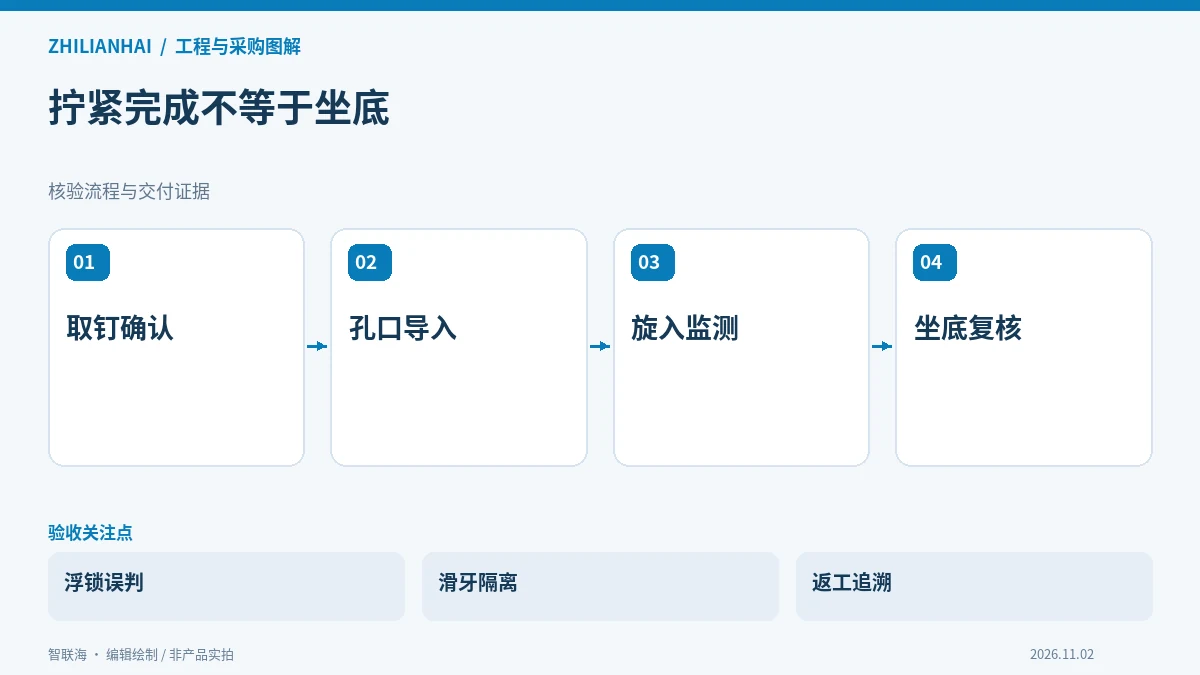
建议将过程拆成取钉确认、孔口导入、旋入和末段压紧。分别记录工具状态、运行时间、可获得的角度或位移信息及最终外观。并非所有工具都输出完整曲线,因此应先核对实际接口,缺少的观测量用独立检具或抽检补足,不能虚构软件具备相应功能。
样本应覆盖正常连接、漏垫片、孔内异物、批头磨损和螺钉未完全进入等受控异常。由工艺负责人制作并标识,先在隔离条件下低速验证,避免损坏合格产品。重点看系统会不会把异常当成完成,以及失败后是否将同一件重复计为合格。
重试策略也是验收内容
发生异常后,不宜简单增加扭矩或无限重试。应该停在可安全退回的位置,记录工件编号、孔位、故障阶段与人工处置。重试次数由连接设计和材料试验确定;已出现滑牙的孔,重新拧入并不能恢复原设计承载能力。
供料器应使用真实批量螺钉连续运行,核对混料、卡料和补料后首颗的表现。验收分别计算一次通过、返工通过和报废,保留分母与观察周期。这样才知道采购的瓶颈是供料、定位还是连接工艺,也能避免用演示中的少量成功样本代替量产质量。
询价前应交付的记录
| 记录对象 | 需保留的信息 |
|---|---|
| 连接版本 | 螺钉、底孔、垫片及目标压紧要求 |
| 异常对照 | 浮锁与正常样本的判定依据 |
| 处置闭环 | 重试限制、返工授权和工件去向 |
资料依据:OnRobot Screwdriver getting started(2021-09-20)。该公开页面未标明统一手册版本,订货前应索取与具体配置对应的有效资料。
继续查阅真实机器人型号库与企业品牌馆,比较配套本体和供应商;需要工况评估可通过联系我们提交图纸、节拍及边界条件,平台不以本文替代厂家书面承诺。