
 智联海
磁力夹具取薄钢板:怎样验证一次只取一张
发布时间:2026-11-02 21:12:04 -05:00 (America/New_York)。资料核验日:2026-11-02。本文是基于厂家公开资料的技术解读,非今日新品报道;下列试验安排与采购判断为编辑建议,应由具备相应资质的集成、工艺及安全人员结合现场确认。
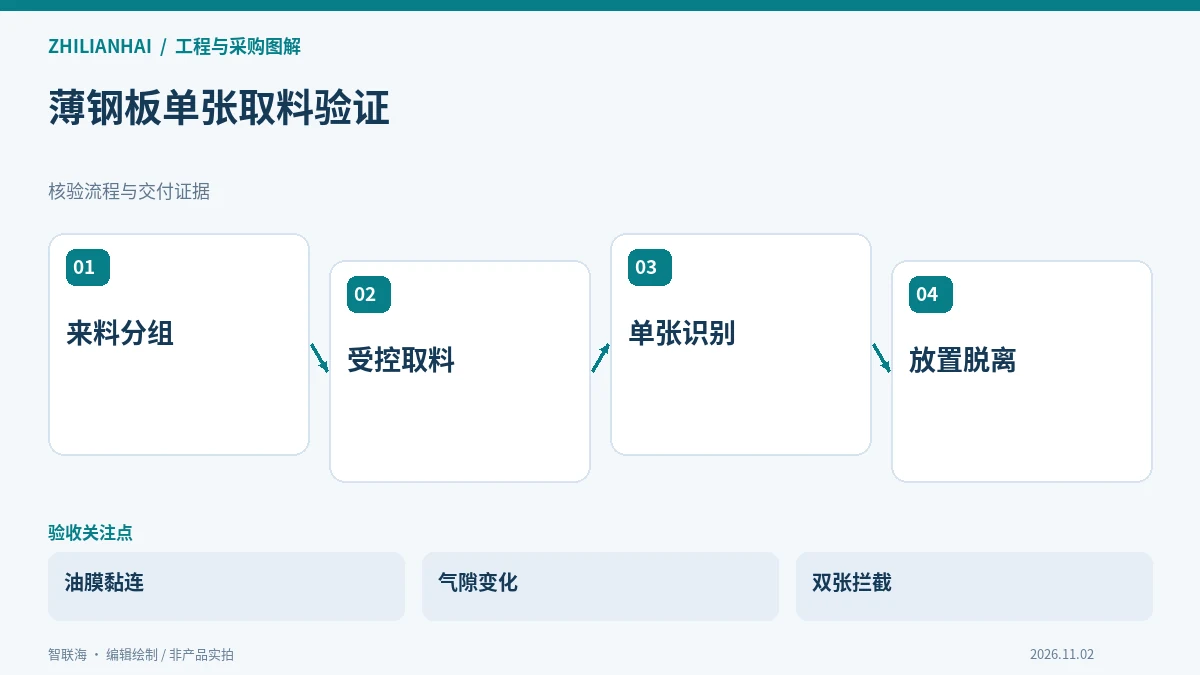
磁力可调解决不了全部分张问题
OnRobot的MG10技术资料明确提示,夹具与工件之间的气隙会影响可承载能力,材料成分和处理方式也会影响磁性。因此,不能只凭外形相近就把一类钢板的试验结果移用到另一类板材。涂层、保护膜、表面颗粒造成的间隔,都应计入实际接触条件,而不能按裸板理想状态签收。
薄板堆叠还存在油膜黏附、毛刺咬合和板形翘曲。某次顺利提起并不说明分张长期稳定;夹具自带的有料检测回答的是是否存在工件,采购方仍需明确它能否识别多张。若不能,应另行设计厚度或重量等检测,并验证误判边界。
从真实来料中构建分张样本
把来料按材质、厚度、表面油量、堆叠时间与最小板宽分组,用实际托盘和堆高测试。不要只挑表面干燥、易分开的新样板。每组分别记录成功取单张、多张黏连、未取到和放料残留,且保存每类失败的来料状态,便于供应商复现。
力的设定应由供应商根据具体夹具允许范围试验确定。先用保守运动和防坠措施核对保持能力,再逐步评估生产节拍下的起停、转向和偏载。不能因为降低磁力有助分张,就忽视提升过程中滑移或跌落的后果;也不能盲目提高吸力,把多张黏连问题转嫁给下游。
释放和停机同样需要留下证据
放入折弯或冲压工位前,应确认只放入预定数量,且夹具完全脱离。若工件被剩磁带回,下一循环可能出现叠料。验收要观察放置后离开的完整过程,并写明脱离失败时工位如何阻止危险动作,不能用机器人已经到位代替工件实际就位。
断电保持是具体产品的特性,不能据此推导整条产线无需防护。恢复供电前仍需核对悬挂物和夹具状态。合同应分别约定单张合格率的统计口径、允许来料条件以及检测装置责任,让供应商对真实取料任务报价,而非仅交付一个能够吸住钢件的磁头。
询价前应交付的记录
| 记录对象 | 需保留的信息 |
|---|---|
| 来料分组 | 材质、板厚、油量、涂层与堆高 |
| 分张判据 | 单张测量方式及双张拦截结果 |
| 释放核验 | 工件就位、脱离残留与停机恢复 |
资料依据:OnRobot MG10 官方技术资料。该公开页面未标明统一手册版本,订货前应索取与具体配置对应的有效资料。
继续查阅真实机器人型号库与企业品牌馆,比较配套本体和供应商;需要工况评估可通过联系我们提交图纸、节拍及边界条件,平台不以本文替代厂家书面承诺。